Stará technologie, moderní hranice
Zplyňování biomasy není technologií budoucnosti: jeho kořeny sahají do 19. století, kdy „městský plyn" získávaný karbonizací uhlí osvětloval ulice a obydlí po celé Evropě. Během druhé světové války jezdilo více než milion evropských vozidel poháněných dřevními zplyňovači namontovanými na kapotě, jako pragmatická odpověď na nedostatek fosilních paliv.
Co se radikálně změnilo, je naše schopnost řídit proces, měřit jeho parametry v reálném čase a integrovat jej do vysoce účinných systémů mikrokogenerace. Zplyňovač BioGS-1.0 je přímým nástupcem této technologie, přepracovaným pomocí digitálních nástrojů a moderních materiálů, aby dosáhl spolehlivosti a výkonu, jaké byly pro verze ze 40. let nepředstavitelné.
Proč zplyňovat
Přeměna biomasy na palivový plyn, syngas, přináší výhody energetické i environmentální.
- Účinnější a čistší spalování: při spalování plynu lze lépe řídit směs se vzduchem a dosáhnout vyšších teplot, které zvyšují účinnost termodynamického Stirlingova cyklu a snižují emise ve srovnání s přímým spalováním pevné biomasy.
- Biochar: to, co z biomasy zbude po výrobě syngasu, je stabilní uhlí, které poutá část uhlíku a může se vrátit do půdy jako půdní kondicionér. Díky tomu je proces carbon negative a vzniká další užitečný produkt (článek o biocharu a FAQ).
Termochemický proces: čtyři zóny, jedna přeměna
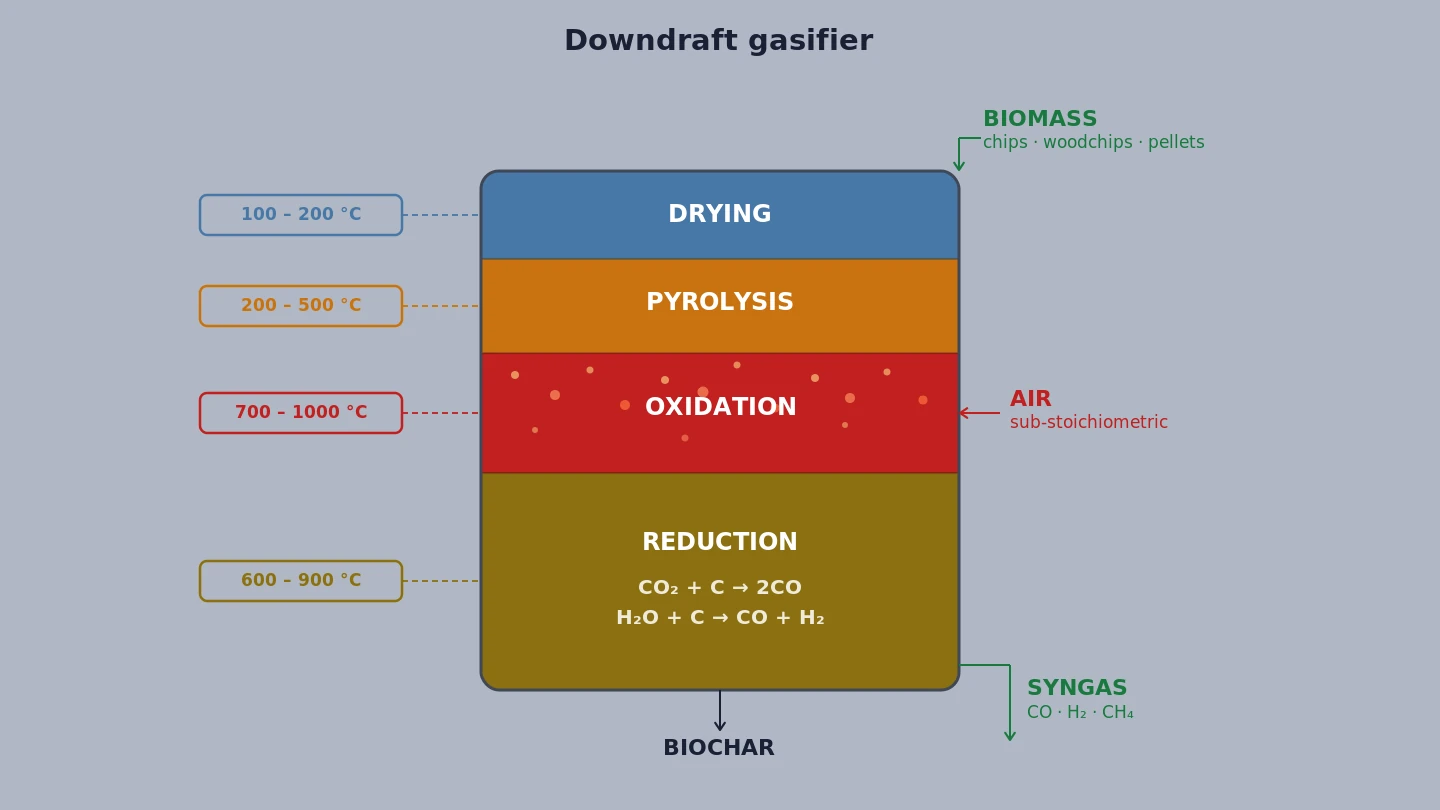
Uvnitř zplyňovacího reaktoru probíhají čtyři odlišné termochemické procesy, postupně a každý v oddělené zóně:
- Sušicí zóna (100-200 °C) - vstupní biomasa ztrácí zbytkovou vlhkost odpařováním. BioGS-1.0 přijímá biomasu s vlhkostí až 10 % bez povinného předsušení.
- Pyrolytická zóna (200-500 °C) - suchá biomasa se termicky rozkládá, vzniká char (uhlík), kondenzovatelné páry (dehet) a nekondenzovatelné plyny (CO, CO₂, CH₄, H₂).
- Oxidační zóna (700-1000 °C) - procesní vzduch je přiváděn v řízeném množství. Částečné spalování charu a plynů přivede teploty na maximum procesu, nezbytné pro tepelný cracking dehtu.
- Redukční zóna (600-900 °C) - vysokoteplotní plyny reagují se zbytkovým charem v endotermních reakcích: CO₂ + C → 2CO (Boudouardova reakce) a H₂O + C → CO + H₂ (reakce water-gas shift). Zde vzniká kvalitní syntetický plyn.
Výsledným produktem je syntetický plyn s typickým složením: CO 15-20 %, H₂ 10-15 %, CH₄ 3-5 %, CO₂ 10-15 %, N₂ (dorovnání), s nižší výhřevností 4,5-5,5 MJ/Nm³.
Geometrie reaktoru: updraft, downdraft, crossdraft
Geometrické uspořádání reaktoru zásadně určuje kvalitu produkovaného syntetického plynu, zejména obsah dehtu, který je hlavní příčinou provozních problémů v malých zplyňovacích systémech.
- Updraft (protiproud): biomasa klesá shora, vzduch stoupá zdola. Syntetický plyn vychází nahoře při nízké teplotě a nese s sebou velké množství kondenzovatelného dehtu (50-150 g/Nm³). Vysoká tepelná účinnost, ale „špinavý" plyn.
- Crossdraft: vzduch vstupuje ze strany, syntetický plyn vychází z protilehlé strany. Velmi krátké reakční časy, vhodné pro suché a rovnoměrné biomasy (dřevěné uhlí). Málo tolerantní k proměnlivosti paliva.
- Downdraft (souproud): biomasa klesá a vzduch vstupuje do oxidační zóny; syntetický plyn prochází redukční zónou a vysokými teplotami, než vyjde dole. Dehet je tepelně „crackován" v horké zóně, přičemž výstupní koncentrace jsou typicky 0,5-5 g/Nm³, výrazně nižší než u updraftu. Tato konfigurace je zvolena pro systém BioGS-1.0.
Open core gridless: kvalitativní skok KiRa
Tradiční downdraft zplyňovač má slabé místo: kovový rošt (grate) v dolní části reaktoru, který podpírá palivové lože a distribuuje redukční vzduch. Rošty se ucpávají, deformují tepelnou únavou, vyžadují časté servisní zásahy a omezují přijatelné typy biomasy - nelze s nimi zpracovávat biomasy s vysokým obsahem tavitelných popelů nebo jemných částic.
BioGS-1.0 využívá geometrii open core gridless (otevřené jádro bez roštu): reaktor nemá rošt. Biomasa a char procházejí oxidační zónou bez překážek. Redukovaný char je automaticky odveden ze spodní části reaktoru.
Provozní výhody jsou zásadní:
- tolerance k heterogenním biomasám;
- odstranění hlavní příčiny neplánovaných odstávek (ucpání roštu);
- snížení servisních zásahů;
- lepší distribuce toku biomasy v redukční zóně.
Oxid křemičitý a popel: limit bylinných biomas
Při výběru biomasy je vedle vlhkosti, výhřevnosti a velikosti kusů důležité také složení popela, zejména obsah oxidu křemičitého (SiO₂), oxidu draselného (K₂O) a oxidu sodného (Na₂O).
Dřevo obvykle produkuje málo popela (přibližně 0,3 % v sušině, u kůry až 4-5 %), bohatého na vápník, který přispívá k udržení vysoké teploty tání. Bylinné biomasy, jako jsou slámy a ozdobnice, produkují větší množství popela (typicky 4-7 %) s vyšším obsahem oxidu křemičitého a alkalických kovů. Křemík tvoří 4-11 % popela ze smrkové štěpky a 16-30 % popela z pšeničné nebo žitné slámy; v rýžových pluchách může oxid křemičitý přesáhnout 90 % popela.
Popel bohatý na oxid křemičitý a alkalické kovy může způsobovat dva odlišné problémy:
- Klinker v reaktoru: oxid křemičitý, draslík a sodík mohou tvořit křemičitany a eutektické směsi s nízkým bodem tání. Některé fáze začínají tát již mezi 600 a 700 °C a vytvářejí sklovité aglomeráty, které brání průchodu plynů. Protože BioGS-1.0 pracuje mezi 700 a 1 000 °C, mohou se tyto jevy objevit uvnitř provozního rozsahu.
- Sklovité usazeniny na površích, kterými procházejí plyny: při zplyňování zůstává většina minerální složky v biocharu a ve zbytkovém popelu, syngas však může strhávat jemné částice a těkavé látky. Draslík se může při vysoké teplotě odpařovat a kondenzovat na chladnějších površích. Za přítomnosti vodní páry může být navíc část křemíku přenášena ve formě kyseliny ortokřemičité podle reakce SiO₂(s) + 2 H₂O(g) ⇌ Si(OH)₄(g); když se plyny ochlazují při kontaktu s povrchy o nižší teplotě, zpětná reakce podporuje opětovné usazování oxidu křemičitého. Spolu s alkalickými aerosoly a jemnými částicemi tak vznikají tvrdé, přilnavé vrstvy tvořené křemičitany draselnými a amorfními sklovitými fázemi, které snižují přenos tepla, zužují průchod plynů a zvyšují nároky na údržbu. Zkušenost KiRa ukázala, že v nejtěžších případech mohou tyto usazeniny bránit proudění plynů natolik, že po vychladnutí ohrožují opětovné spuštění zařízení.
V praxi:
- Rýžové pluchy, obilné slámy, ozdobnice a energetické trávy: popel velmi bohatý na oxid křemičitý a alkalické kovy, s vysokou tendencí k tvorbě klinkeru a sklovitých usazenin; nevhodné pro trvalé použití v BioGS-1.0.
- Vinné matoliny a réví: vysoký obsah draslíku; je třeba posoudit případ od případu na základě analýzy popela.
- Skořápky a pecky: složení popela je proměnlivé; obecně použitelné ve směsi, přičemž je nutné ověřit procentuální podíl vzhledem k dřevěným peletám.
- Dřevo, prořezy a lignocelulózové zbytky: popel chudý na oxid křemičitý, s obecně vyšší teplotou tání; jsou to přednostní biomasy pro BioGS-1.0.
Jako praktické vodítko stanovuje certifikace ENplus pro dřevěné pelety tyto limity:
- Třída A1: popel ≤ 0,7 %, teplota deformace popela ≥ 1 200 °C;
- Třída A2: popel ≤ 1,2 %, teplota deformace ≥ 1 100 °C;
- Třída B: popel ≤ 2,0 %, teplota deformace ≥ 1 100 °C.
Vyšší obsah popela sám o sobě nečiní biomasu nevhodnou, ale zvyšuje význam chemického složení popela a jeho teploty tání: u bylinných biomas závisí riziko často více na oxidu křemičitém a alkalických kovech než na samotném množství popela.
BioGS-1.0 nevyžaduje nutně pelety certifikované podle ENplus. U pelet vyrobených z podnikové biomasy jiné než dřevěné nebo u směsí s bylinnou biomasou se však před trvalým použitím důrazně doporučuje předchozí analýza popela, se zvláštní pozorností na:
- SiO₂ (oxid křemičitý);
- K₂O (oxid draselný);
- Na₂O (oxid sodný);
- teplotu tání a měknutí popela.
Pro technické posouzení biomasy a její kompatibility s BioGS-1.0 je možné kontaktovat KiRa Technology.
Zdroje: Obernberger I., Brunner T., Bärnthaler G., Chemical properties of solid biofuels, Biomass and Bioenergy 30 (2006); Opila E.J. et al., SiC recession due to SiO₂ scale volatility under combustion conditions, NASA (1998); Shao Y. et al., Ash deposition in biomass combustion or co-firing for power/heat generation, Energies 5 (2012); Roselló J. et al., Rice straw ash, Industrial Crops and Products 103 (2017); Vui C.K. et al., Silica extraction from rice husk, Archives of Metallurgy and Materials 70 (2025); ENplus ST 1001:2022, požadavky na kvalitu pelet.