Eine alte Technologie, eine moderne Grenze
Die Biomassevergasung ist keine Zukunftstechnologie: Ihre Wurzeln reichen bis ins 19. Jahrhundert zurück, als das durch Verkohlung von Kohle gewonnene „Stadtgas" Straßen und Wohnungen in ganz Europa beleuchtete. Während des Zweiten Weltkriegs fuhren über eine Million europäische Fahrzeuge mit auf der Motorhaube montierten Holzvergasern, eine pragmatische Antwort auf den Mangel an fossilen Brennstoffen.
Was sich grundlegend geändert hat, ist unsere Fähigkeit, den Prozess zu steuern, seine Parameter in Echtzeit zu messen und ihn in hocheffiziente Mikro-KWK-Systeme zu integrieren. Der Vergaser des BioGS-1.0 ist der direkte Nachfolger dieser Technologie, neu konstruiert mit digitalen Werkzeugen und modernen Materialien, um eine Zuverlässigkeit und Leistung zu erreichen, die für die Versionen der 1940er Jahre undenkbar waren.
Warum vergasen
Die Umwandlung von Biomasse in ein brennbares Gas, das Synthesegas, bietet sowohl energetische als auch ökologische Vorteile.
- Effizientere und sauberere Verbrennung: Beim Verbrennen eines Gases lässt sich das Gemisch mit der Luft besser steuern und es werden höhere Temperaturen erreicht, die den Wirkungsgrad des thermodynamischen Stirling-Kreisprozesses steigern und die Emissionen gegenüber der Direktverbrennung fester Biomasse senken.
- Biochar: Was nach der Synthesegaserzeugung von der Biomasse übrig bleibt, ist eine stabile Kohle, die einen Teil des Kohlenstoffs bindet und als Bodenverbesserungsmittel in den Boden zurückkehren kann. Sie macht den Prozess carbon negative und liefert ein weiteres nützliches Produkt (Vertiefung zu Biochar und FAQ).
Der thermochemische Prozess: vier Zonen, eine Transformation
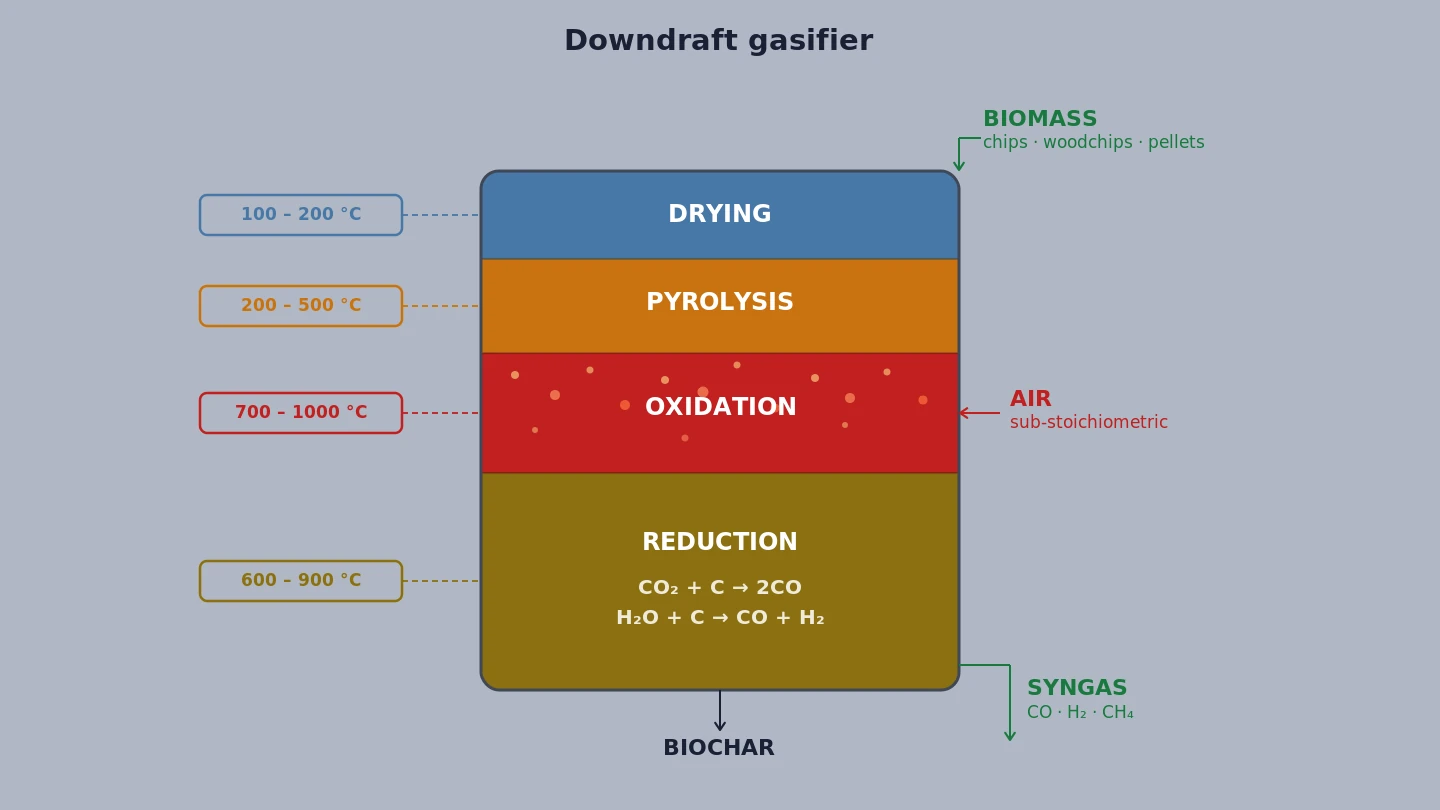
Im Inneren des Vergasungsreaktors finden vier verschiedene thermochemische Prozesse statt, nacheinander und jeweils in einer eigenen Zone:
- Trocknungszone (100-200 °C) - die zugeführte Biomasse gibt die Restfeuchte durch Verdunstung ab. Das BioGS-1.0 akzeptiert Biomasse mit bis zu 10 % Feuchte ohne obligatorische Vortrocknung.
- Pyrolysezone (200-500 °C) - die trockene Biomasse zersetzt sich thermisch und bildet Kohle (Char), kondensierbare Dämpfe (Teer) und nicht kondensierbare Gase (CO, CO₂, CH₄, H₂).
- Oxidationszone (700-1000 °C) - Prozessluft wird in kontrollierter Menge zugeführt. Die Teilverbrennung von Char und Gasen bringt die Temperaturen auf den Prozessgipfel, was für das thermische Cracken des Teers entscheidend ist.
- Reduktionszone (600-900 °C) - die heißen Gase reagieren mit dem verbleibenden Char in endothermen Reaktionen: CO₂ + C → 2CO (Boudouard-Reaktion) und H₂O + C → CO + H₂ (Water-Gas-Shift-Reaktion). Hier entsteht das hochwertige Synthesegas.
Das Endprodukt ist ein Synthesegas mit typischer Zusammensetzung: CO 15-20 %, H₂ 10-15 %, CH₄ 3-5 %, CO₂ 10-15 %, N₂ (Bilanz), mit einem unteren Heizwert von 4,5-5,5 MJ/Nm³.
Reaktorgeometrie: Updraft, Downdraft, Crossdraft
Die geometrische Konfiguration des Reaktors bestimmt maßgeblich die Qualität des erzeugten Synthesegases, insbesondere den Teergehalt, der die Hauptursache für Betriebsprobleme bei Kleinvergasungsanlagen ist.
- Updraft (Gegenstrom): Die Biomasse bewegt sich von oben nach unten, während die Luft von unten aufsteigt. Das Synthesegas entweicht oben bei niedriger Temperatur und trägt große Mengen kondensierbarer Teere mit sich (50-150 g/Nm³). Hoher thermischer Wirkungsgrad, aber „schmutziges" Synthesegas.
- Crossdraft: Luft tritt seitlich ein, das Synthesegas entweicht auf der gegenüberliegenden Seite. Sehr kurze Reaktionszeiten, geeignet für trockene und gleichmäßige Biomassen (Holzkohle). Wenig tolerant gegenüber Brennstoffschwankungen.
- Downdraft (Gleichstrom): Die Biomasse bewegt sich nach unten und die Luft tritt in der Oxidationszone ein; das Synthesegas durchquert die Reduktionszone und die hohen Temperaturen, bevor es unten austritt. Die Teere werden in der heißen Zone thermisch gecrackt und verlassen den Reaktor mit typischen Konzentrationen von 0,5-5 g/Nm³, deutlich weniger als beim Updraft. Dies ist die für das BioGS-1.0-System gewählte Konfiguration.
Open Core Gridless: KiRas qualitativer Sprung
Der traditionelle Downdraft-Vergaser hat eine Schwachstelle: das metallische Rost im unteren Teil des Reaktors, das das Brennstoffbett trägt und die Reduktionsluft verteilt. Roste verstopfen, verformen sich durch thermische Ermüdung, erfordern häufige Wartungseingriffe und schränken die Art der akzeptablen Biomasse ein; sie können keine Biomassen mit hohem Schmelzaschegehalt oder Feinteilchen verarbeiten.
Das BioGS-1.0 verwendet eine Open-Core-Gridless-Geometrie: Der Reaktor hat kein Rost. Biomasse und Char durchlaufen die Oxidationszone ohne Hindernisse. Der reduzierte Char wird aus dem unteren Teil des Reaktors über ein automatisches Austragssystem entnommen.
Die betrieblichen Vorteile sind erheblich:
- Toleranz gegenüber heterogenen Biomassen;
- Beseitigung der Hauptursache für ungeplante Stillstände (Rostverstopfung);
- Reduzierung der Wartungseingriffe;
- bessere Verteilung des Biomassestroms in der Reduktionszone.
Silizium und Asche: die Grenze krautiger Biomassen
Bei der Auswahl der Biomasse zählt neben Feuchtigkeit, Heizwert und Stückigkeit auch die Zusammensetzung der Asche, insbesondere der Gehalt an Siliziumdioxid (SiO₂), Kalium (K₂O) und Natrium (Na₂O).
Holz erzeugt im Allgemeinen wenig Asche (etwa 0,3 % der Trockenmasse, bei Rinde bis zu 4-5 %), die reich an Kalzium ist, einem Element, das dazu beiträgt, die Schmelztemperatur hoch zu halten. Krautige Biomassen wie Stroh und Miscanthus erzeugen größere Aschemengen (typischerweise 4-7 %) mit höheren Konzentrationen an Silizium und Alkalien. Silizium macht 4-11 % der Asche von Fichtenspänen und 16-30 % der Asche von Weizen- oder Roggenstroh aus; in Reisspelzen kann der Siliziumdioxidanteil der Asche 90 % übersteigen.
Eine Asche, die reich an Silizium und Alkalien ist, kann zwei verschiedene Probleme verursachen:
- Klinker im Reaktor: Silizium, Kalium und Natrium können Silikate und eutektische Gemische mit niedrigem Schmelzpunkt bilden. Einige Phasen beginnen bereits zwischen 600 und 700 °C zu schmelzen und erzeugen glasartige Agglomerate, die den Gasdurchgang behindern. Da das BioGS-1.0 zwischen 700 und 1.000 °C arbeitet, können diese Phänomene innerhalb des Betriebsbereichs auftreten.
- Glasartige Ablagerungen auf den gasdurchströmten Oberflächen: Bei der Vergasung verbleibt der Großteil der mineralischen Bestandteile in der Biokohle und in der Restasche, das Synthesegas kann jedoch feine Partikel und flüchtige Spezies mitreißen. Kalium kann bei hoher Temperatur verdampfen und an kühleren Oberflächen kondensieren. In Gegenwart von Wasserdampf kann zudem ein Teil des Siliziums als Orthokieselsäure transportiert werden, gemäß der Reaktion SiO₂(s) + 2 H₂O(g) ⇌ Si(OH)₄(g); wenn die Gase im Kontakt mit Oberflächen niedrigerer Temperatur abkühlen, begünstigt die Rückreaktion die erneute Abscheidung des Siliziumdioxids. Zusammen mit alkalischen Aerosolen und feinen Partikeln bilden sich harte, festhaftende Schichten aus Kaliumsilikaten und amorphen glasartigen Phasen, die den Wärmeaustausch verringern, den Gasdurchgang verengen und den Wartungsaufwand erhöhen. Die Erfahrung von KiRa hat gezeigt, dass diese Ablagerungen in den schwersten Fällen den Gasfluss so weit behindern können, dass der Neustart der Anlage nach dem Abkühlen beeinträchtigt wird.
In der Praxis:
- Reisspelzen, Getreidestroh, Miscanthus und Energiegräser: Asche mit sehr hohem Silizium- und Alkaligehalt und ausgeprägter Neigung zu Klinkerbildung und glasartigen Ablagerungen; für den Dauerbetrieb im BioGS-1.0 nicht geeignet.
- Trester und Rebschnitt: hoher Kaliumgehalt; von Fall zu Fall anhand der Ascheanalyse zu beurteilen.
- Schalen und Kerne: Zusammensetzung der Asche variabel; im Allgemeinen in Mischung verwendbar, wobei der Anteil im Verhältnis zum Holzpellet zu prüfen ist.
- Holz, Baum- und Rebschnitt und lignozellulosehaltige Reststoffe: siliziumarme Asche mit im Allgemeinen höherer Schmelztemperatur; sie sind die bevorzugten Biomassen für das BioGS-1.0.
Als praktischer Richtwert sieht die ENplus-Zertifizierung für Holzpellets folgende Grenzwerte vor:
- Klasse A1: Asche ≤ 0,7 %, Ascheerweichungstemperatur ≥ 1.200 °C;
- Klasse A2: Asche ≤ 1,2 %, Ascheerweichungstemperatur ≥ 1.100 °C;
- Klasse B: Asche ≤ 2,0 %, Ascheerweichungstemperatur ≥ 1.100 °C.
Ein höherer Aschegehalt macht eine Biomasse nicht an sich ungeeignet, erhöht aber die Bedeutung der chemischen Zusammensetzung der Asche und ihrer Schmelztemperatur: Bei krautigen Biomassen hängt das Risiko oft eher von Silizium und Alkalien ab als von der Aschemenge allein.
Das BioGS-1.0 erfordert nicht zwingend ENplus-zertifizierte Pellets. Für Pellets aus betriebseigenen Biomassen außer Holz oder für Mischungen mit krautigen Biomassen wird vor dem Dauerbetrieb jedoch dringend eine vorherige Ascheanalyse empfohlen, mit besonderem Augenmerk auf:
- SiO₂ (Siliziumdioxid);
- K₂O (Kaliumoxid);
- Na₂O (Natriumoxid);
- Schmelz- und Erweichungstemperatur der Asche.
Für eine technische Bewertung der Biomasse und ihrer Verträglichkeit mit dem BioGS-1.0 kann KiRa Technology kontaktiert werden.
Quellen: Obernberger I., Brunner T., Bärnthaler G., Chemical properties of solid biofuels, Biomass and Bioenergy 30 (2006); Opila E.J. et al., SiC recession due to SiO₂ scale volatility under combustion conditions, NASA (1998); Shao Y. et al., Ash deposition in biomass combustion or co-firing for power/heat generation, Energies 5 (2012); Roselló J. et al., Rice straw ash, Industrial Crops and Products 103 (2017); Vui C.K. et al., Silica extraction from rice husk, Archives of Metallurgy and Materials 70 (2025); ENplus ST 1001:2022, Qualitätsanforderungen an Pellets.