Une technologie ancienne, une frontière moderne
La gazéification de la biomasse n'est pas une technologie du futur : ses racines remontent au XIXe siècle, lorsque le «gaz de ville» obtenu par carbonisation du charbon éclairait rues et habitations dans toute l'Europe. Pendant la Seconde Guerre mondiale, plus d'un million de véhicules européens circulaient alimentés par des gazogènes à bois montés sur le capot, une réponse pragmatique à la pénurie de carburants fossiles.
Ce qui a radicalement changé, c'est notre capacité à contrôler le processus, à en mesurer les paramètres en temps réel et à l'intégrer dans des systèmes de microcogénération à haute efficacité. Le gazéificateur du BioGS-1.0 est l'héritier direct de cette technologie, réingénié avec des outils numériques et des matériaux modernes pour atteindre une fiabilité et des performances inimaginables pour les versions des années 1940.
Pourquoi gazéifier
Transformer la biomasse en un gaz combustible, le syngas, offre des avantages à la fois énergétiques et environnementaux.
- Combustion plus efficace et plus propre : brûler un gaz permet de mieux maîtriser le mélange avec l'air et d'atteindre des températures plus élevées, ce qui améliore le rendement du cycle thermodynamique Stirling et réduit les émissions par rapport à la combustion directe de la biomasse solide.
- Biochar : ce qui reste de la biomasse après la production de syngas est un charbon stable, qui immobilise une partie du carbone et peut retourner au sol comme amendement. Il rend le procédé carbon negative et génère un produit supplémentaire utile (approfondissement sur le biochar et FAQ).
Le processus thermochimique : quatre zones, une transformation
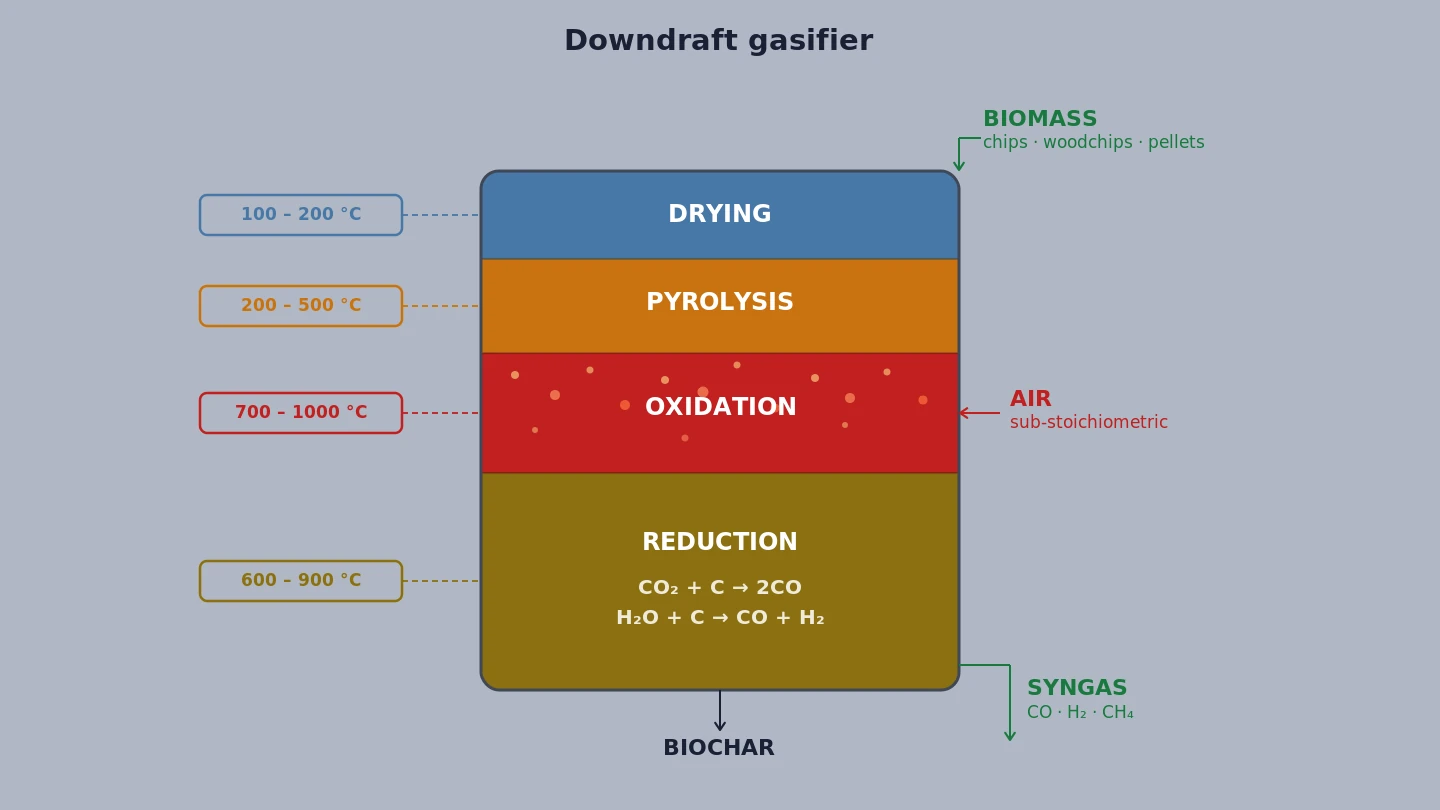
À l'intérieur du réacteur de gazéification, quatre processus thermochimiques distincts se produisent en séquence, chacun dans une zone séparée :
- Zone de séchage (100-200 °C) - la biomasse entrante perd son humidité résiduelle par évaporation. Le BioGS-1.0 accepte une biomasse jusqu'à 10 % d'humidité sans pré-séchage obligatoire.
- Zone de pyrolyse (200-500 °C) - la biomasse sèche se décompose thermiquement, produit du charbon (char), des vapeurs condensables (goudrons) et des gaz non condensables (CO, CO₂, CH₄, H₂).
- Zone d'oxydation (700-1000 °C) - l'air de procédé est introduit en quantité contrôlée. La combustion partielle du char et des gaz porte les températures au pic du processus, essentiel pour le craquage thermique des goudrons.
- Zone de réduction (600-900 °C) - les gaz à haute température réagissent avec le char résiduel dans des réactions endothermiques : CO₂ + C → 2CO (réaction de Boudouard) et H₂O + C → CO + H₂ (réaction water-gas shift). C'est ici que se forme le syngas de qualité.
Le produit final est un syngas de composition typique : CO 15-20 %, H₂ 10-15 %, CH₄ 3-5 %, CO₂ 10-15 %, N₂ (complément), avec un pouvoir calorifique inférieur de 4,5-5,5 MJ/Nm³.
Géométrie du réacteur : updraft, downdraft, crossdraft
La configuration géométrique du réacteur détermine de manière fondamentale la qualité du syngas produit, en particulier la teneur en goudrons, principale cause de problèmes opérationnels dans les systèmes de gazéification de petite taille.
- Updraft (contre-courant) : la biomasse descend par le haut tandis que l'air monte par le bas. Le syngas sort par le haut, à basse température, emportant de grandes quantités de goudrons condensables (50-150 g/Nm³). Haute efficacité thermique mais syngas «sale».
- Crossdraft : l'air entre latéralement, le syngas sort du côté opposé. Temps de réaction très courts, adapté aux biomasses sèches et uniformes (charbon de bois). Peu tolérant aux variations du combustible.
- Downdraft (co-courant) : la biomasse descend et l'air entre dans la zone d'oxydation ; le syngas traverse la zone de réduction et les hautes températures avant de sortir par le bas. Les goudrons sont «craqués» thermiquement dans la zone chaude, avec des concentrations typiques de 0,5-5 g/Nm³, nettement inférieures à l'updraft. C'est la configuration choisie pour le système BioGS-1.0.
Open core gridless : le saut qualitatif de KiRa
Le gazéificateur downdraft traditionnel présente un point faible : la grille métallique dans la partie inférieure du réacteur, qui soutient le lit de combustible et distribue l'air de réduction. Les grilles se colmatent, se déforment par fatigue thermique, nécessitent des interventions de maintenance fréquentes et limitent le type de biomasse acceptable, ne pouvant pas gérer les biomasses à teneur élevée en cendres fusibles ou en particules fines.
Le BioGS-1.0 adopte une géométrie open core gridless : le réacteur n'a pas de grille. La biomasse et le char traversent la zone d'oxydation sans obstacles. Le char réduit est extrait de la partie inférieure du réacteur par un système automatique d'évacuation.
Les avantages opérationnels sont significatifs :
- tolérance aux biomasses hétérogènes ;
- élimination de la principale cause d'arrêt non planifié (colmatage de la grille) ;
- réduction des interventions de maintenance ;
- meilleure distribution du flux de biomasse dans la zone de réduction.
Silice et cendres : la limite des biomasses herbacées
Dans le choix de la biomasse, outre l'humidité, le pouvoir calorifique et la granulométrie, la composition des cendres compte également, en particulier la teneur en silice (SiO₂), en potassium (K₂O) et en sodium (Na₂O).
Le bois produit généralement peu de cendres (environ 0,3 % sur matière sèche, jusqu'à 4-5 % pour l'écorce), riches en calcium, un élément qui contribue à maintenir élevée la température de fusion. Les biomasses herbacées, comme les pailles et le miscanthus, produisent des quantités de cendres plus importantes (typiquement 4-7 %), avec des concentrations plus élevées de silice et d'alcalins. Le silicium représente 4-11 % des cendres de copeaux d'épicéa et 16-30 % de celles de paille de blé ou de seigle ; dans la balle de riz, la silice peut dépasser 90 % des cendres.
Une cendre riche en silice et en alcalins peut causer deux problèmes distincts :
- Mâchefers dans le réacteur : la silice, le potassium et le sodium peuvent former des silicates et des mélanges eutectiques à bas point de fusion. Certaines phases commencent à fondre dès 600-700 °C, générant des agglomérats vitreux qui gênent le passage des gaz. Le BioGS-1.0 fonctionnant entre 700 et 1 000 °C, ces phénomènes peuvent se manifester à l'intérieur de la plage de fonctionnement.
- Dépôts vitreux sur les surfaces parcourues par les gaz : lors de la gazéification, la plus grande partie de la fraction minérale reste dans le biochar et dans les cendres résiduelles, mais le syngas peut entraîner des particules fines et des espèces volatiles. Le potassium peut s'évaporer à haute température et se condenser sur les surfaces plus froides. En présence de vapeur d'eau, une fraction du silicium peut en outre être transportée sous forme d'acide orthosilicique, selon la réaction SiO₂(s) + 2 H₂O(g) ⇌ Si(OH)₄(g) ; lorsque les gaz se refroidissent au contact de surfaces à plus basse température, la réaction inverse favorise la redéposition de la silice. Avec les aérosols alcalins et les particules fines se forment des couches dures et adhérentes, composées de silicates de potassium et de phases vitreuses amorphes, qui réduisent l'échange thermique, rétrécissent le passage des gaz et augmentent la maintenance. L'expérience de KiRa a montré que, dans les cas les plus sévères, ces dépôts peuvent entraver l'écoulement des gaz au point de compromettre le redémarrage de l'installation après refroidissement.
En pratique :
- Balle de riz, pailles de céréales, miscanthus et herbes énergétiques : cendres très riches en silice et en alcalins, avec une forte tendance à la formation de mâchefers et de dépôts vitreux ; non adaptées à une utilisation continue dans le BioGS-1.0.
- Marcs de raisin et sarments de vigne : teneur élevée en potassium ; à évaluer au cas par cas grâce à l'analyse des cendres.
- Coques et noyaux : composition des cendres variable ; généralement utilisables en mélange, en vérifiant la proportion par rapport au granulé de bois.
- Bois, résidus de taille et résidus lignocellulosiques : cendres pauvres en silice et dont la température de fusion est généralement plus élevée ; ce sont les biomasses à privilégier pour le BioGS-1.0.
Comme repère pratique, la certification ENplus prévoit pour le granulé de bois les limites suivantes :
- Classe A1 : cendres ≤ 0,7 %, température de déformation des cendres ≥ 1 200 °C ;
- Classe A2 : cendres ≤ 1,2 %, température de déformation ≥ 1 100 °C ;
- Classe B : cendres ≤ 2,0 %, température de déformation ≥ 1 100 °C.
Une teneur en cendres plus élevée ne rend pas en soi une biomasse inadaptée, mais elle accroît l'importance de la composition chimique des cendres et de leur température de fusion : avec les biomasses herbacées, le risque dépend souvent davantage de la silice et des alcalins que de la seule quantité de cendres.
Le BioGS-1.0 ne nécessite pas obligatoirement de granulés certifiés ENplus. Pour des granulés produits à partir de biomasses d'exploitation autres que le bois, ou pour des mélanges avec des biomasses herbacées, une analyse préalable des cendres avant toute utilisation continue est toutefois fortement recommandée, avec une attention particulière à :
- SiO₂ (silice) ;
- K₂O (oxyde de potassium) ;
- Na₂O (oxyde de sodium) ;
- température de fusion et de ramollissement des cendres.
Pour une évaluation technique de la biomasse et de sa compatibilité avec le BioGS-1.0, il est possible de contacter KiRa Technology.
Sources : Obernberger I., Brunner T., Bärnthaler G., Chemical properties of solid biofuels, Biomass and Bioenergy 30 (2006) ; Opila E.J. et al., SiC recession due to SiO₂ scale volatility under combustion conditions, NASA (1998) ; Shao Y. et al., Ash deposition in biomass combustion or co-firing for power/heat generation, Energies 5 (2012) ; Roselló J. et al., Rice straw ash, Industrial Crops and Products 103 (2017) ; Vui C.K. et al., Silica extraction from rice husk, Archives of Metallurgy and Materials 70 (2025) ; ENplus ST 1001:2022, exigences de qualité des granulés.