Una tecnologia antica, una frontiera moderna
La gassificazione della biomassa non è una tecnologia del futuro: le sue radici affondano nel XIX secolo, quando il "gas di città" ottenuto dalla carbonizzazione del carbone illuminava strade e abitazioni in tutta Europa. Durante la Seconda Guerra Mondiale, oltre un milione di veicoli europei circolavano alimentati da gassificatori a legna montati sul cofano, una risposta pragmatica alla scarsità di carburanti fossili.
Ciò che è cambiato in modo radicale è la nostra capacità di controllare il processo, misurarne i parametri in tempo reale e integrarlo in sistemi di microcogenerazione ad alta efficienza. Il gassificatore del BioGS-1.0 è l'erede diretto di quella tecnologia, reingegnerizzato con strumenti digitali e materiali moderni per raggiungere affidabilità e prestazioni impensabili per le versioni degli anni '40.
Perché gassificare
Trasformare la biomassa in un gas combustibile, il syngas, offre vantaggi sia energetici sia ambientali.
- Combustione più efficiente e pulita: bruciare un gas permette di controllare meglio la miscela con l'aria e di raggiungere temperature più elevate, che alzano il rendimento del ciclo termodinamico Stirling e riducono le emissioni rispetto alla combustione diretta della biomassa solida.
- Biochar: ciò che resta della biomassa dopo la produzione di syngas è un carbone stabile, che immobilizza una parte del carbonio e può tornare al suolo come ammendante. Rende il processo carbon negative e genera un ulteriore prodotto utile (approfondimento sul biochar e FAQ).
Il processo termochimico: quattro zone, una trasformazione
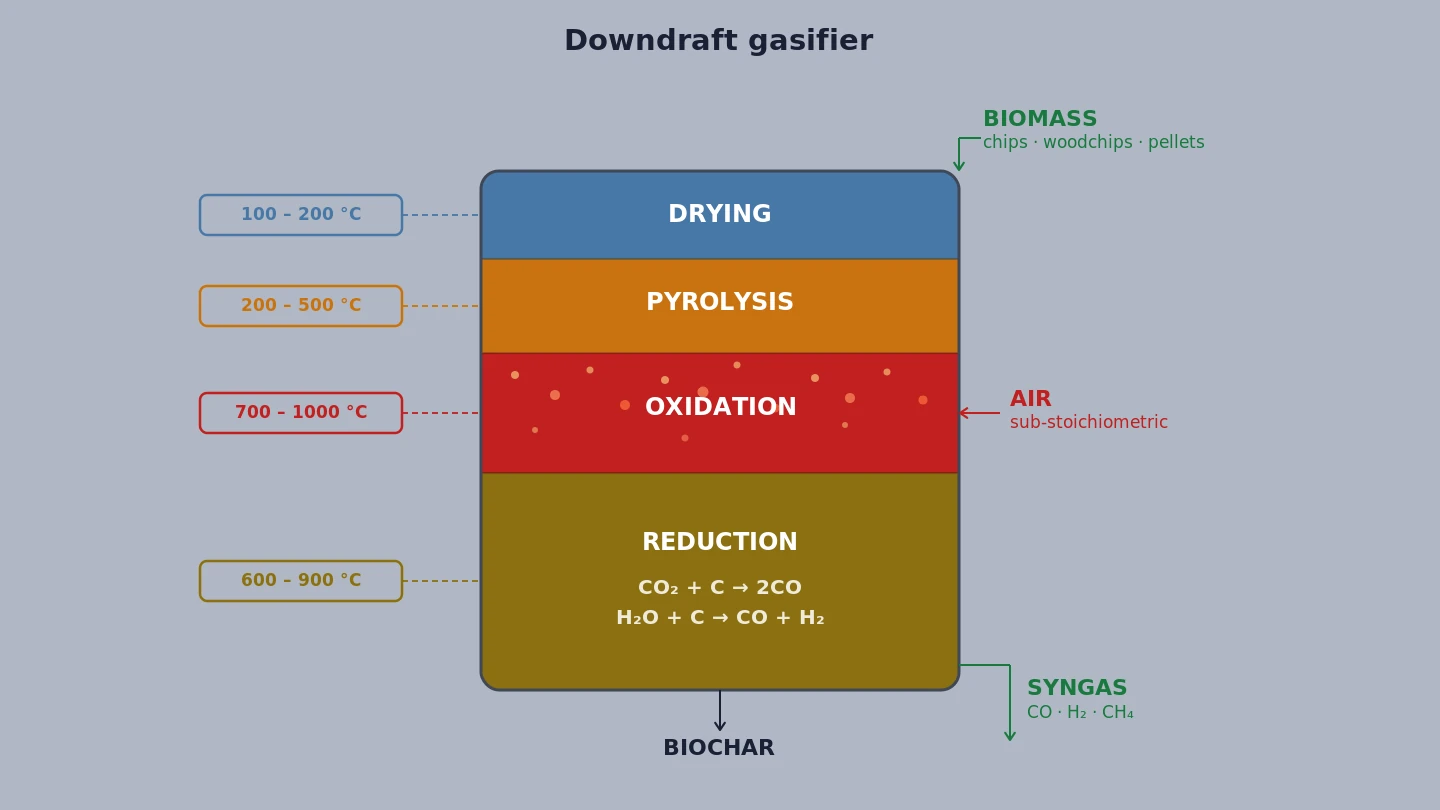
All'interno del reattore di gassificazione avvengono quattro processi termochimici distinti, in sequenza e ciascuno in una zona separata:
- Zona di essiccazione (100-200 °C) - la biomassa in ingresso perde l'umidità residua per evaporazione. Il BioGS-1.0 accetta biomassa fino al 10% di umidità senza pre-essiccazione obbligatoria.
- Zona di pirolisi (200-500 °C) - la biomassa secca si decompone termicamente, produce carbone (char), vapori condensabili (tar) e gas non condensabili (CO, CO₂, CH₄, H₂).
- Zona di ossidazione (700-1000 °C) - l'aria di processo viene immessa in quantità controllata. La combustione parziale del char e dei gas porta le temperature al picco del processo, essenziale per il cracking termico del tar.
- Zona di riduzione (600-900 °C) - i gas ad alta temperatura reagiscono con il char residuo in reazioni endotermiche: CO₂ + C → 2CO (reazione di Boudouard) e H₂O + C → CO + H₂ (reazione water-gas shift). È qui che si forma il syngas di qualità.
Il prodotto finale è un syngas con composizione tipica: CO 15-20%, H₂ 10-15%, CH₄ 3-5%, CO₂ 10-15%, N₂ (bilanciamento), con un potere calorifico inferiore di 4,5-5,5 MJ/Nm³.
Geometria del reattore: updraft, downdraft, crossdraft
La configurazione geometrica del reattore determina in modo fondamentale la qualità del syngas prodotto, in particolare il contenuto di tar, la principale causa di problemi operativi nei sistemi di gassificazione di piccola taglia.
- Updraft (controcorrente): la biomassa scende dall'alto mentre l'aria sale dal basso. Il syngas esce dall'alto, a bassa temperatura, portando con sé grandi quantità di tar condensabili (50-150 g/Nm³). Alta efficienza termica ma syngas "sporco".
- Crossdraft: l'aria entra lateralmente, il syngas esce dal lato opposto. Tempi di reazione brevissimi, adatto a biomasse secche e uniformi (carbone di legna). Poco tollerante alle variazioni del combustibile.
- Downdraft (equicorrente): la biomassa scende e l'aria entra nella zona di ossidazione; il syngas attraversa la zona di riduzione e le alte temperature prima di uscire in basso. I tar vengono "crackati" termicamente nella zona calda, uscendo con concentrazioni tipiche di 0,5-5 g/Nm³, significativamente inferiori all'updraft. È la configurazione prescelta per il sistema BioGS-1.0.
Open core gridless: il salto qualitativo di KiRa
Il gassificatore downdraft tradizionale presenta un punto debole: la griglia (grate) metallica nella parte inferiore del reattore, che sostiene il letto di combustibile e distribuisce l'aria di riduzione. Le griglie si intasano, si deformano per fatica termica, richiedono interventi di manutenzione frequenti e limitano la tipologia di biomassa accettabile, non possono gestire biomasse con alto contenuto di ceneri fusibili o particelle fini.
Il BioGS-1.0 adotta una geometria open core gridless: il reattore non ha griglia. La biomassa e il char attraversano la zona di ossidazione senza ostacoli. Il char ridotto viene estratto dalla parte inferiore del reattore tramite un sistema automatico di scarico.
I vantaggi operativi sono significativi:
- tolleranza a biomasse eterogenee;
- eliminazione della principale causa di fermo non programmato (intasamento griglia);
- riduzione degli interventi di manutenzione;
- migliore distribuzione del flusso di biomassa nella zona di riduzione.
Silice e ceneri: il limite delle biomasse erbacee
Nella scelta della biomassa, accanto a umidità, potere calorifico e pezzatura, conta anche la composizione delle ceneri, in particolare il contenuto di silice (SiO₂), potassio (K₂O) e sodio (Na₂O).
Il legno produce generalmente poche ceneri (circa 0,3% sulla sostanza secca, fino al 4-5% per la corteccia) ricche di calcio, elemento che contribuisce a mantenere elevata la temperatura di fusione. Le biomasse erbacee, come paglie e miscanto, producono quantità maggiori di ceneri (tipicamente 4-7%), con concentrazioni più elevate di silice e alcalini. Il silicio rappresenta il 4-11% della cenere del truciolo di abete e il 16-30% di quella di paglia di frumento o segale; nella lolla di riso la silice può superare il 90% della cenere.
Una cenere ricca di silice e alcalini può causare due problemi distinti:
- Clinker nel reattore: silice, potassio e sodio possono formare silicati e miscele eutettiche a basso punto di fusione. Alcune fasi iniziano a fondere già tra 600 e 700 °C, generando agglomerati vetrosi che ostacolano il passaggio dei gas. Poiché il BioGS-1.0 opera tra 700 e 1.000 °C, questi fenomeni possono manifestarsi all'interno dell'intervallo di esercizio.
- Depositi vetrosi sulle superfici attraversate dai gas: nella gassificazione gran parte della componente minerale resta nel biochar e nelle ceneri residue, ma il syngas può trascinare particolato fine e specie volatili. Il potassio può evaporare ad alta temperatura e condensare sulle superfici più fredde. In presenza di vapore acqueo, inoltre, una frazione del silicio può essere trasportata come acido ortosilicico, secondo la reazione SiO₂(s) + 2 H₂O(g) ⇌ Si(OH)₄(g); quando i gas si raffreddano a contatto con superfici a temperatura inferiore, la reazione inversa favorisce la rideposizione della silice. Insieme ad aerosol alcalini e particolato fine si formano strati duri e aderenti, composti da silicati di potassio e fasi vetrose amorfe, che riducono lo scambio termico, restringono il passaggio dei gas e aumentano la manutenzione. L'esperienza KiRa ha mostrato che, nei casi più severi, questi depositi possono ostacolare il flusso dei gas fino a compromettere il riavvio dell'impianto dopo il raffreddamento.
In pratica:
- Lolla di riso, paglie di cereali, miscanto ed erbe energetiche: ceneri molto ricche di silice e alcalini, con elevata tendenza a clinker e depositi vetrosi; non adatte all'uso continuativo nel BioGS-1.0.
- Vinacce e sarmenti di vite: elevato contenuto di potassio; da valutare caso per caso con l'analisi delle ceneri.
- Gusci e noccioli: composizione delle ceneri variabile; generalmente utilizzabili in miscela, verificando la percentuale rispetto al pellet di legno.
- Legno, potature e residui lignocellulosici: ceneri povere di silice e con temperatura di fusione generalmente più alta; sono le biomasse preferenziali per il BioGS-1.0.
Come riferimento pratico, la certificazione ENplus prevede per il pellet di legno questi limiti:
- Classe A1: ceneri ≤ 0,7%, temperatura di deformazione delle ceneri ≥ 1.200 °C;
- Classe A2: ceneri ≤ 1,2%, temperatura di deformazione ≥ 1.100 °C;
- Classe B: ceneri ≤ 2,0%, temperatura di deformazione ≥ 1.100 °C.
Un contenuto di ceneri più alto non rende di per sé inadatta una biomassa, ma aumenta l'importanza della composizione chimica delle ceneri e della loro temperatura di fusione: con le biomasse erbacee il rischio dipende spesso più da silice e alcalini che dalla sola quantità di ceneri.
Il BioGS-1.0 non richiede necessariamente pellet certificato ENplus. Per pellet prodotti da biomasse aziendali diverse dal legno, o per miscele con biomasse erbacee, è però fortemente raccomandata un'analisi preventiva delle ceneri prima dell'uso continuativo, con particolare attenzione a:
- SiO₂ (silice);
- K₂O (ossido di potassio);
- Na₂O (ossido di sodio);
- temperatura di fusione e di rammollimento delle ceneri.
Per una valutazione tecnica della biomassa e della sua compatibilità con il BioGS-1.0 è possibile contattare KiRa Technology.
Fonti: Obernberger I., Brunner T., Bärnthaler G., Chemical properties of solid biofuels, Biomass and Bioenergy 30 (2006); Opila E.J. et al., SiC recession due to SiO₂ scale volatility under combustion conditions, NASA (1998); Shao Y. et al., Ash deposition in biomass combustion or co-firing for power/heat generation, Energies 5 (2012); Roselló J. et al., Rice straw ash, Industrial Crops and Products 103 (2017); Vui C.K. et al., Silica extraction from rice husk, Archives of Metallurgy and Materials 70 (2025); ENplus ST 1001:2022, requisiti di qualità del pellet.